En bref
- Dimensionnement précis : charge utile, répartition des masses et coefficient dynamique conditionnent la sécurité et la longévité d’une remorque industrielle adaptée aux charges lourdes.
- Architecture châssis–essieux–timon : acier S355, bogies directionnels et timon en V assurent maniabilité et stabilité jusqu’à 6 à 10 km/h en traction interne.
- Ergonomie et sécurité : planchers antidérapants, freins parking, marquage et formation limitent les risques d’écrasement et d’angle mort en atelier.
- Choix des solutions : remorque légère, remorque à main et timon pour plateforme roulante répondent à des usages distincts, du « milk run » au transport ponctuel.
- Coût total de possession : maintenance préventive, gestion des bandages et standardisation des pièces offrent un ROI mesurable en moins de 24 mois sur la plupart des sites.
Dimensionnement d’une remorque industrielle adaptée aux charges lourdes de votre entreprise
Chaque atelier rencontre le même enjeu : déplacer des charges lourdes sans abîmer le sol, sans mettre en péril les opérateurs et sans immobiliser la production. La remorque industrielle doit être dimensionnée sur des paramètres simples à énoncer mais exigeants à concilier : charge utile, centre de gravité, freinage, rayon de braquage et résistance à la fatigue du châssis. À cela s’ajoute la compatibilité avec le tracteur interne et la largeur des allées selon le plan de circulation.
Le calcul commence par la charge maximale en service, incluant la variabilité du procédé : tolérances de masse, bacs intermédiaires, palettes non standard. Un coefficient dynamique de 1,2 à 1,4 reste réaliste pour des vitesses internes limitées à 6 à 10 km/h. En pratique, une charge de 4 000 kg est dimensionnée comme 5 000 kg pour intégrer freinage et irrégularités de dallage. La répartition des masses se vérifie à l’échelle de chaque essieu et de chaque roue afin d’éviter une surpression locale qui écraserait un bandage.
Le châssis en acier S355 (NF EN 10025) offre un bon compromis entre rigidité, soudabilité et coût. Les longerons caissons limitent la flèche sous charge et retardent l’apparition de fissures en fatigue sur les zones d’assemblage. Les platines d’ancrage et zones de reprise d’efforts se dimensionnent avec un coefficient de sécurité de 1,5 sur le cas quasi statique et une vérification en altération d’alignement sur 5 mm pour simuler un choc latéral. La géométrie du timon (hauteur, angle, jeu à l’attelage) est réglée pour garantir la traction dans l’axe et éviter le « jackknife » lors des marches arrière.
Le plateau doit concilier adhérence et nettoyage. Un contreplaqué bouleau 18–30 mm filmé phénolique antidérapant (R10/R11) fonctionne bien, mais l’acier larmé reste pertinent en milieux très gras. Selon la nature du sol, la pression au sol par roue se compare à la résistance à la compression du dallage industriel. Sur un béton C35/45 conforme NF EN 206, une finition surfacée quartzée et une granulométrie adéquate limitent le retrait plastique et offrent une portance homogène. C’est déterminant pour les allées étroites où le trafic concentre les efforts.
Côté fixation de charge, les règles de retenue d’arrimage s’alignent sur EN 12195. Des points d’ancrage soudés et contrôlés en glissement de 2 g protègent des freinages d’urgence du tracteur. Les ridelles et butées réglables, surtout pour du vrac métallique, réduisent les transferts de charge latéraux. Un marquage clair de la charge admissible évite la sous-estimation en fin d’équipe.
Exemple concret : l’entreprise fictive « MétalNord Assemblage » déplace des bâtis de machines de 4,5 t. Avec un centre de gravité à 0,9 m du plancher, le calcul impose un empattement élargi et des roues à bandage élastomère de 400 mm pour passer des rails de 6 mm de haut. La remorque dimensionnée à 5 500 kg (incluant le coefficient dynamique) réduit de 37 % les arrêts liés à la casse des roulettes précédentes, et l’usure du sol diminue grâce à une pression par roue maîtrisée à ≤ 3,5 N/mm².
À l’issue du dimensionnement, la règle reste simple : viser une marge de sécurité claire et mesurable pour que la remorque supporte l’usage réel, pas seulement le cas théorique du plan.
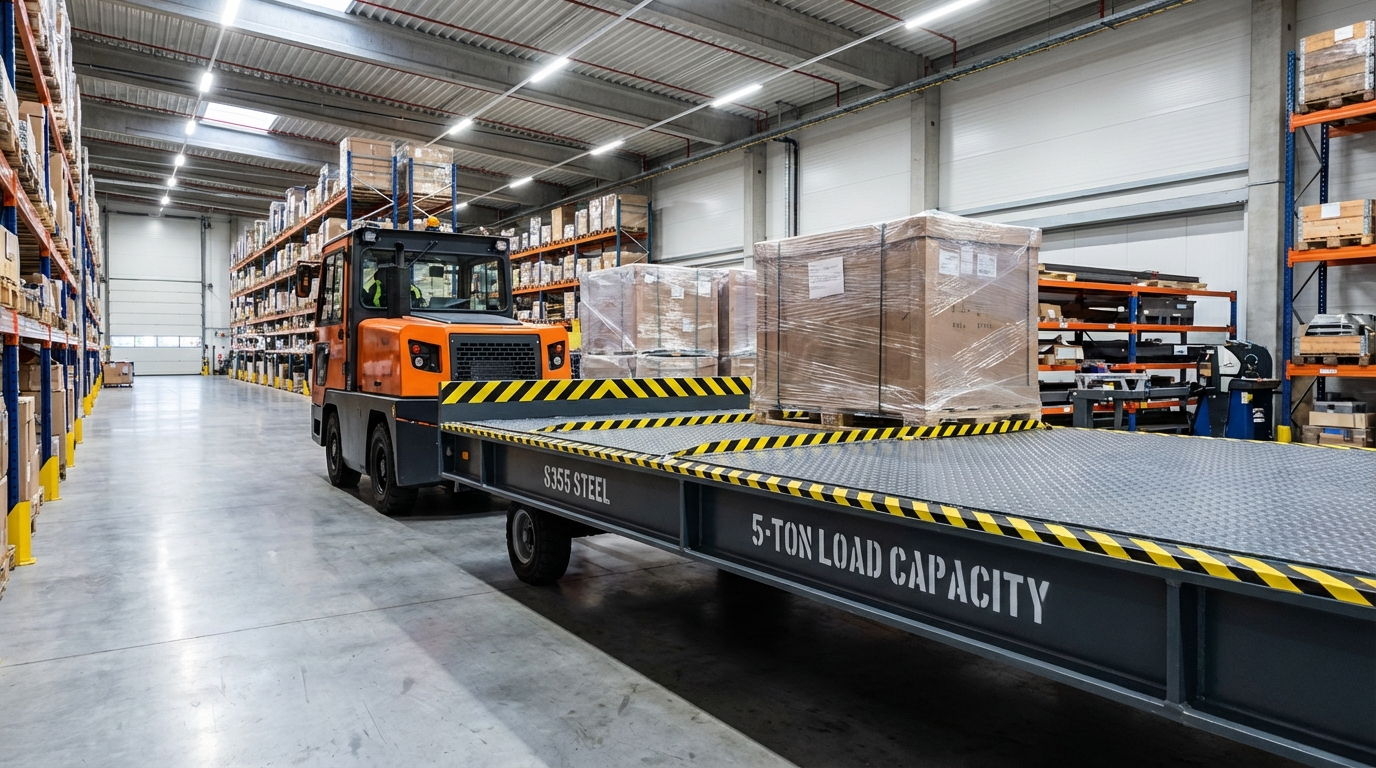
Châssis, essieux et timon: architecture performante pour une remorque industrielle lourde
La géométrie du châssis pilote la stabilité en virage et la précision de trajectoire. Un cadre périphérique en profilés caissons avec traverses rapprochées sous les zones de charge évite le poinçonnement des planchers. Les armatures d’angle et les goussets soudés améliorent la reprise de torsion lors des demi-tours serrés. Le choix entre essieux fixes et bogies directionnels dépend du rayon de braquage cible et de la longueur du train de remorques.
Les roues déterminent l’effort de traction et la protection du dallage. Bandages polyuréthane pour sols lisses et charges élevées, caoutchouc élastique pour un meilleur confort vibratoire, pneus gonflés pour les dénivelés extérieurs. Le diamètre augmente l’obstacle franchissable et réduit les à-coups au timon. Des roulements étanches et graissables à intervalles réguliers abaissent le coût de maintenance et prolongent la tenue en fatigue.
Le timon en V ou central oscillant se sélectionne selon le tracteur et la fréquence de décrochage. Un timon pour plateforme roulante transforme des chariots standards en unités tractables, utile pour massifier les flux sans racheter un parc complet. L’attelage à anneau type DIN 40 mm et la béquille de maintien limitent les risques lors des opérations à l’arrêt. Un frein de parking actionné par levier bloque la remorque lors du chargement à quai.
Étude de cas : « Fonderie Aster » a remplacé deux remorques légères par un train de trois remorques lourdes à bogies pivotants. Le rayon de braquage passe de 4,1 m à 2,7 m, les collisions d’angle chutent à zéro sur trois mois. Des butées latérales réglables, calquées sur les dimensions des bacs, stabilisent les paniers d’empreintes. Des vérifications non destructives (magnétoscopie) sont programmées après 1 000 h pour contrôler les soudures critiques près du pivot de timon.
Un point souvent négligé : l’interface sol–roue. Sur des sols neufs, le respect des temps de décoffrage et de cure d’un béton industriel correctement dosé en ciment assure une surface stable. Une finition surfacique texturée améliore l’adhérence en zones huileuses, réduisant l’effort de traction et les patinages lors des démarrages en rampe. Pourquoi ignorer ce « détail » quand il conditionne directement la charge remorquable et l’usure des bandages ?
Le résultat recherché reste constant : une architecture lisible, robuste, et facilement maintenable, pensée pour suivre la cadence sans dérive de trajectoire ni surchauffe des bandages.
Ergonomie et sécurité: bonnes pratiques pour la manutention de charges lourdes
La sécurité d’une remorque industrielle ne se limite pas au châssis. Elle se joue sur les points de contact avec l’opérateur, la signalisation et les procédures. Un plancher antidérapant, des poignées à hauteur de hanche et un frein parking à effort réduit diminuent les troubles musculo-squelettiques. Le marquage de la charge admissible et de la vitesse autorisée (6 à 10 km/h intra-muros) clarifie les règles et protège la chaîne logistique.
Les bords vifs sont bannis au profit de rayons adoucis et de butoirs. Des gardes-roues évitent les pincements du pied. L’éclairage embarqué passif (catadioptres) et la peinture à contraste élevé améliorent la visibilité au croisement d’allées. Une ligne jaune matérialisant l’enveloppe de giration en zone de chargement limite les intrusions humaines dans la zone de manœuvre.
La méthode type inclut : inspection à la prise de poste, contrôle des points d’ancrage, des chaînes d’attelage et test du frein. En cas de train de remorques, un ordre de composition fixe (lourdes près du tracteur, légères en queue) évite l’oscillation. Les rampes exigent des cales et une gestion stricte de la pente admissible. Le rayon de braquage se valide à vide et en charge, car le centre de gravité modifie la réaction des bogies directionnels.
Les plans de circulation séparent piétons et trains de remorques. Des fenêtres horaires ou des sas réduisent les croisements. La formation rappelle les risques d’angle mort à l’intérieur des virages et la nécessité d’un arrêt franc avant tout changement de direction serré. Un retour d’expérience fréquent montre que l’ajout d’un avertisseur sonore à l’articulation du timon prévient les écrasements d’avant-bras lors du couplage.
Dans l’atelier fictif « NovaFlex », la mise en place de remorques à main dotées de roues à forte adhérence a divisé par deux les micro-glissades sur sols lisses. Un revêtement résine à granulométrie calibrée a été posé sur 80 m de couloir, après vérification de la résistance à la compression du dallage et de l’absence de fissures de retrait plastique. Résultat : effort de traction en baisse de 22 % et cadence stabilisée sur la tournée de pièces usinées.
La sécurité n’est pas une option esthétique. C’est un ensemble d’éléments mesurables qui protègent l’humain et le capital matériel tout en soutenant la cadence de production.
Remorques légères, remorques à main et accessoires: sélectionner la solution adaptée aux charges lourdes
Le choix entre remorque légère, remorque à main et remorque tractable dépend de la masse, de la fréquence des trajets et de la topologie du site. Une remorque légère attelée à un vélo de service peut accélérer la livraison interne de composants de quelques dizaines de kilos entre deux ateliers. À l’opposé, une remorque à main robuste pour enceinte privée transporte sans contrainte des pièces variées à faible distance, avec un contrôle fin dans les zones encombrées.
Pour massifier les flux, l’accessoire clé reste le timon pour plateforme roulante. Il transforme des chariots standards en unités tractables, permettant de composer un « train logistique » synchronisé au takt time. Le site gagne en productivité par réduction des allers-retours et par la standardisation des contenants. Cette modularité évite l’achat d’un parc neuf tout en garantissant une réponse rapide aux pics d’activité.
Un critère souvent décisif est la vitesse. En interne, la plage de 6 à 10 km/h constitue la référence pour limiter le balancement et la distance d’arrêt. En dessous, la productivité chute ; au-dessus, les efforts à l’attelage et le déplacement du centre de gravité dégradent la tenue. Le rayon de braquage cible (≤ 3 m dans la plupart des allées modernes) oriente l’architecture d’essieux. La compatibilité avec les quais, les rampes et les ascenseurs exige une vérification du gabarit et de la pression au sol.
Les fournisseurs spécialisés proposent des gammes cohérentes : remorques légères pour déplacements rapides, remorques à main ergonomiques pour zones d’accès difficile, accessoires d’adaptation (timon, attelages, butées) pour aligner l’équipement sur le besoin réel. La robustesse, l’ergonomie et la simplicité d’entretien définissent la valeur sur la durée.
| Solution | Charge utile typique | Vitesse conseillée | Rayon de braquage | Usages privilégiés | Points forts |
|---|---|---|---|---|---|
| Remorque légère | 50–300 kg | 6–10 km/h | < 2,5 m | Navettes rapides, inter-ateliers, kits légers | Maniabilité, faible effort de traction |
| Remorque à main | 200–800 kg | Au pas ou tractée lente | < 2,8 m | Zones étroites, chargements variés, proximité postes | Contrôle précis, stabilité, robustesse |
| Plateforme + timon | 500–2 500 kg | 6–10 km/h | ≈ 3,0 m | Train logistique, massification de flux, milk run | Polyvalence, évolutivité, standardisation |
| Remorque lourde tractable | 2 500–6 000 kg | 6–10 km/h | ≈ 3,0–3,5 m | Charges lourdes, gabarits longs ou instables | Châssis rigide, freins, arrimage renforcé |
Checklist de sélection rapide :
- Masse et centre de gravité : valeur max et dispersion, hauteur du CG à vide et en charge.
- Parcours : largeur d’allées, rampes, obstacles, nature du sol et portance.
- Cadence : fréquence, organisation en tournées, compatibilité train logistique.
- Interface : type d’attelage, hauteur du timon, compatibilité tracteur.
- Sûreté : arrimage, freinage, visibilité, marquage, plan de maintenance.
Le bon choix se reconnaît vite : flux plus réguliers, moins d’incidents, et un effort humain conforme aux bonnes pratiques ergonomiques.
Déploiement, maintenance et coût total de possession d’une remorque industrielle lourde
Une remorque industrielle performante se pilote dans la durée. Le déploiement débute par un audit des flux, un gabarit test et un essai en charge. Une réception technique vérifie le frein parking, l’effort d’attelage, le rayon de braquage et la stabilité en rampe. Un protocole de formation décrit la manœuvre type, le stationnement sécurisé et la gestion des arrêts non planifiés.
La maintenance préventive suit un cycle simple : contrôle quotidien visuel, contrôle hebdomadaire des bandages et ancrages, graissage mensuel des pivots, resserrage trimestriel des fixations critiques. Les bandages s’usent plus vite si la pression linéique au sol dépasse la portance du dallage. Sur les sites récents, une dalle C30/37 à finition talochée conforme NF EN 206, bien curée après le décoffrage, limite les éclats qui agressent les roues.
Exemple de TCO (coût total de possession) pour une remorque lourde de 5 t : investissement 6 500 €, bandages 500 € tous les 18 mois, maintenance 120 €/an, immobilisation 0,5 jour/an à 400 €/jour. Sur cinq ans, la charge complète atteint environ 9 200 €. En parallèle, la massification des flux via un train logistique évite 350 heures de trajets à vide, valorisées à 25 €/h, soit 8 750 € économisés. Le ROI est atteint entre 18 et 24 mois, sans compter les gains de sécurité.
La standardisation des composants critiques (roues, roulements, timons, crochets d’attelage) réduit le stock de pièces et accélère les remises en service. Un marquage par QR code sur chaque remorque relie au carnet d’entretien et au registre de contrôles. Les mesures de vibrations embarquées sur le timon alertent sur un pivot fatigué avant rupture, évitant l’arrêt non planifié.
La fin de vie se gère par reconditionnement : sablage, reprise des soudures, remplacement du plancher et des bandages. Les châssis en acier S355 se prêtent bien à ces cycles. Un protocole de vérification par ressuage sur les zones concentrant les contraintes (nœuds d’assemblage du timon, attaches de bogies) complète la remise à niveau. Ce réalisme budgétaire sécurise l’investissement et garantit la disponibilité des moyens de manutention.
La performance long terme récompense la rigueur : un plan de maintenance lisible, des pièces standard et un suivi d’usage transformant la remorque en maillon fiable du flux.
Quelle vitesse maximale conseiller pour un train de remorques en atelier ?
La plage recommandée est de 6 à 10 km/h. Elle limite les efforts à l’attelage, réduit la distance d’arrêt et stabilise la charge en virage, tout en préservant les bandages et le dallage.
Comment choisir les roues pour une remorque industrielle lourde ?
Adaptez le bandage au sol et à la charge : polyuréthane pour charges élevées et sols lisses, caoutchouc élastique pour un meilleur amorti, pneus gonflés pour extérieurs. Visez un diamètre élevé pour franchir les obstacles et abaisser l’effort de traction.
À quoi sert un timon pour plateforme roulante ?
Il permet de tracter des plateformes existantes en les intégrant à un train logistique. Vous massifiez les flux sans racheter un parc complet, avec un bon équilibre entre polyvalence et coût.
Quelles normes considérer pour l’arrimage et le châssis ?
Référez-vous à EN 12195 pour la retenue des charges, NF EN 10025 pour les aciers de construction (S355), et aux bonnes pratiques de contrôle des soudures. En interne, formalisez des tests fonctionnels de frein, rayon de braquage et stabilité.
Comment estimer la charge admise par le sol ?
Comparez la pression par roue à la portance du dallage. Un béton industriel conforme NF EN 206, bien formulé et correctement curé, assure une résistance homogène. Ajustez le diamètre et la largeur des bandages pour rester dans la limite admissible.

Laurent est ingénieur en génie civil spécialisé en matériaux cimentaires. Depuis 20 ans, il travaille dans le secteur de la construction, avec un focus particulier sur les bétons techniques et décoratifs. Il a débuté sa carrière sur des chantiers de béton armé avant de se spécialiser dans les innovations comme le béton imprimé et la chape liquide. Expert reconnu, il collabore régulièrement avec des entreprises de maçonnerie décorative et des laboratoires de recherche sur les matériaux.